|
|
| Nome da marca: | KTS |
| Número do modelo: | Nariz da bola |
| MOQ: | 100 partes |
| Preço: | $1-20 |
| Condições de pagamento: | L/C, T/T, Western Union |
| Capacidade de abastecimento: | 250000 partes/partes pelo mês |
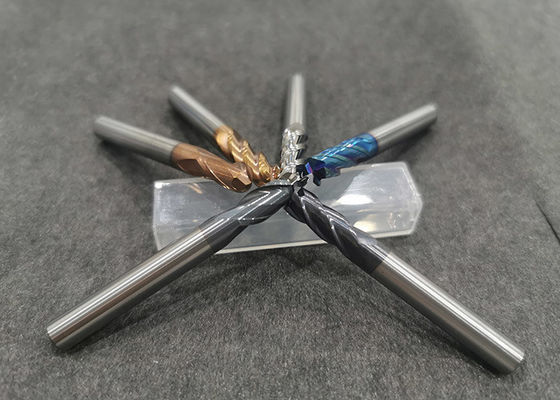
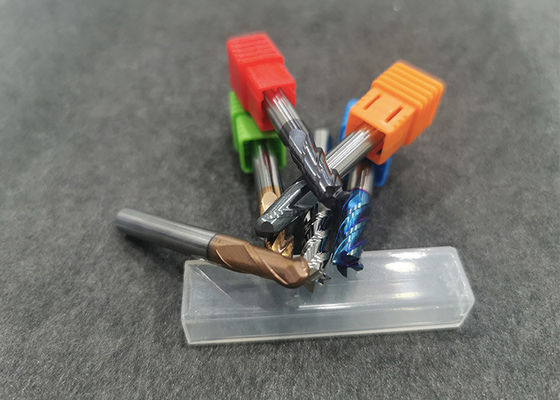
Fresadora de topo de carboneto de 1/2/3/4 canais Moagem de fresa Moagem de fresa Indústria
Fresadora de topo Moagem de fresa Indústria
Informações relacionadas
Para entender a fresa, você deve primeiro entender o conhecimento de fresamento
Ao otimizar o efeito de fresamento, a lâmina da fresa é outro fator importante. Em qualquer fresamento, se houver mais de uma lâmina participando do corte ao mesmo tempo, é uma vantagem, mas muitas lâminas participando do corte ao mesmo tempo são desvantagens. É impossível que uma aresta de corte corte ao mesmo tempo. A potência necessária está relacionada ao número de arestas de corte que participam do corte. Em termos de processo de formação de cavaco, carga da aresta de corte e resultados de processamento, a posição da fresa em relação à peça desempenha um papel importante. Ao fresar face, use uma fresa com cerca de 30% maior que a largura de corte e posicione a fresa perto do centro da peça, então a espessura do cavaco não muda muito. A espessura do cavaco durante o corte é ligeiramente menor do que ao cortar no centro.
Para garantir que uma espessura de cavaco média / avanço por dente suficientemente alta seja usada, o número de dentes da fresa adequado para este processo deve ser determinado corretamente. O passo da fresa é a distância entre as arestas de corte efetivas. De acordo com este valor, a fresa pode ser dividida em três tipos - fresa de dentes densos, fresa de dentes esparsos, fresa de dentes especiais densos.
Também relacionado à espessura dos cavacos fresados está o ângulo principal da fresa de face. O ângulo principal é o ângulo entre a aresta de corte principal da pastilha e a superfície da peça. Os ângulos principais são 45 graus, 90 graus e a lâmina circular. A mudança de direção mudará muito com a diferença do ângulo de inclinação principal: a fresa com um ângulo de inclinação principal de 90 graus produz principalmente força radial, que atua na direção de avanço, o que significa que a superfície a ser processada não suportará muita pressão É mais confiável para peças com estrutura de fresamento fraca.
A fresa com um ângulo de inclinação principal de 45 graus tem aproximadamente a mesma força de corte radial e direção axial, portanto a pressão gerada é relativamente equilibrada e os requisitos de potência da máquina-ferramenta também são relativamente baixos. É especialmente adequado para materiais de cavacos curtos que produzem cavacos de lascamento durante o fresamento. Artefatos.
A fresa com pastilha redonda significa que o ângulo de inclinação principal muda continuamente de 0 a 90 graus, o que depende principalmente da profundidade de corte. A resistência da aresta de corte deste tipo de lâmina é muito alta. Como os cavacos gerados ao longo da aresta de corte longa são relativamente finos, é adequado para grandes avanços. A direção da força de corte na direção radial da lâmina está em constante mudança, e a pressão gerada durante o processamento dependerá da profundidade de corte. O desenvolvimento da geometria das lâminas modernas tem as vantagens das lâminas de corte redondas com um efeito de corte suave, baixos requisitos de potência para a máquina-ferramenta e boa estabilidade. Não é mais uma fresa de desbaste eficaz e é amplamente utilizada em fresamento de face e fresamento de topo.