logo

Detalhes dos produtos

Created with Pixso. Para casa Created with Pixso. Produtos Created with Pixso.
Moinho de extremidade do carboneto de tungstênio
Created with Pixso.

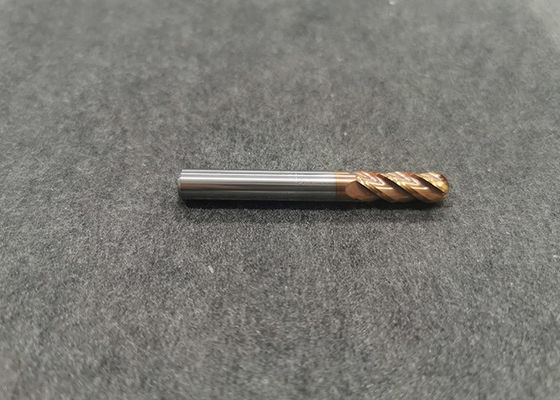
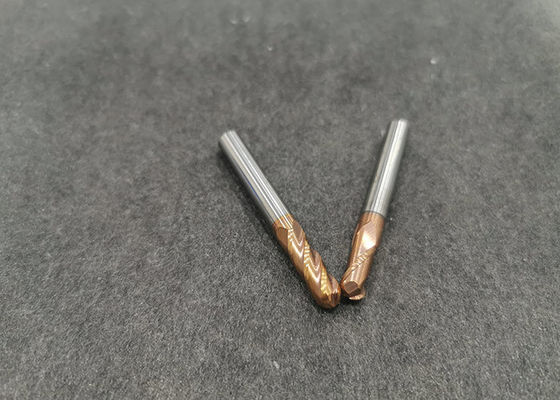
HRC55 Coloração dourada Quatro flauta Tungsténio Carbide Moinho de fim de Carbono Sólido Moinho de fim de Carbono para aço Ferro aço inoxidável

HRC55 Coloração dourada Quatro flauta Tungsténio Carbide Moinho de fim de Carbono Sólido Moinho de fim de Carbono para aço Ferro aço inoxidável

Nome da marca: KTS
Número do modelo: FLAUTA QUATRO
MOQ: 100 partes
Preço: $1-20
Condições de pagamento: L/C, T/T, Western Union
Capacidade de abastecimento: 250000 partes/partes pelo mês
Informações pormenorizadas
Lugar de origem:
Sichuan, China
Certificação:
ISO9001:2008
Material:
Carboneto de tungstênio
Dureza:
HRC55
Contagem de flautas:
1/2/3/4
Faixa de tamanho:
1 mm-20 mm
Terminar:
Moagem fina
Tipo de nariz:
Nariz esférico, plano
Detalhes da embalagem:
CAPA DE PLÁSTICO
Destacar:

moinho de extremidade contínuo do carboneto

,

cortador contínuo do moinho de extremidade do carboneto

Descrição do produto

Fresa de metal duro de 4 cortes HRC55 com cabeça chata e cor dourada HRC55

Fixação da fresa

As fresas usadas em centros de usinagem adotam principalmente o método de fixação por mola e estão em forma de cantiléver quando em uso. Durante o processo de fresagem, às vezes a fresa pode se estender gradualmente do porta-ferramentas, de modo que seja completa? Perdida, resultando no sucateamento da peça. A razão é geralmente devido à existência do furo interno do porta-ferramentas e do diâmetro externo do porta-ferramentas de fresagem. Película de óleo, causada por força de fixação insuficiente. As fresas são geralmente revestidas com óleo antiferrugem. Se um óleo de corte não aquoso for usado para corte, uma névoa de película de óleo também será aderida ao furo interno do porta-ferramentas. Quando a película de óleo é armazenada na haste e no porta-ferramentas, o porta-ferramentas é muito difícil de fixar firmemente a haste, e a fresa fica solta e perdida durante o processamento. Portanto, antes de fixar a fresa, a haste da fresa e o furo interno da braçadeira da ferramenta devem ser limpos com fluido de limpeza e, em seguida, secos antes de fixar.
Quando o diâmetro da fresa é grande, mesmo que o porta-ferramentas e o porta-ferramentas estejam muito limpos, um acidente de perda de ferramenta pode ocorrer. Neste momento, o porta-ferramentas com uma folga achatada e o método de travamento lateral correspondente devem ser selecionados.
Outro problema que pode ocorrer após a fixação da fresa é que a fresa se quebra na porta do porta-ferramentas durante o processamento. A razão é geralmente que o porta-ferramentas foi desgastado por muito tempo e a parte da porta do porta-ferramentas foi desgastada em forma cônica. Substitua por um novo porta-ferramentas.

Vibração da fresa

Devido a uma pequena folga entre a fresa e o porta-ferramentas, a ferramenta pode vibrar durante o processamento. A vibração fará com que a aresta de corte da fresa tenha uma quantidade de corte desigual e a expansão de corte aumentará em relação ao valor definido original, afetando a precisão de usinagem e a vida útil da ferramenta. No entanto, quando a largura da ranhura processada é pequena, a ferramenta pode vibrar propositalmente, e a largura de ranhura necessária pode ser obtida aumentando a expansão de corte, mas neste caso, a amplitude máxima da fresa deve estar abaixo de 0,02 mm, caso contrário, realize um corte estável. Na usinagem normal, quanto menor a vibração da ferramenta, melhor.
Quando ocorre vibração da ferramenta, você deve considerar reduzir a velocidade de corte e a velocidade de avanço. Se ambos foram reduzidos em 40% e ainda há uma grande vibração, você deve considerar reduzir a quantidade de corte.
Se ocorrer ressonância durante o processamento, a razão pode ser que a velocidade de corte é muito alta, a taxa de avanço é pequena, a ferramenta é insuficiente, a força de fixação da peça é insuficiente e a forma da peça ou o método de fixação da peça devem ser aceitos. Medidas como ajustar a quantidade de corte, adicionar a rigidez fragmentária da ferramenta e aumentar a taxa de avanço.
Corte de extremidade da fresa
No processo de fresagem CNC da cavidade do molde e outras peças, quando o ponto de corte é uma parte côncava ou uma cavidade profunda, a extensão da fresa precisa ser aumentada. Se uma fresa de borda longa for usada, devido à grande deflexão da ferramenta, é fácil causar vibração e causar quebra da ferramenta. Portanto, no processo de usinagem, se apenas as arestas de corte próximas às extremidades da ferramenta precisarem participar do corte, é melhor escolher uma fresa de haste longa de borda curta com um comprimento total de ferramenta maior. Ao usar uma fresa de grande diâmetro para processar uma peça em uma máquina-ferramenta CNC horizontal, devido à grande deformação causada pelo peso da ferramenta, mais atenção deve ser dada ao título de corte de extremidade excelente. Se você estiver usando uma fresa de borda longa, precisará reduzir significativamente a velocidade de corte e a velocidade de avanço.

Seleção de parâmetros de corte

A escolha da velocidade de corte depende principalmente do material da peça a ser processada; a escolha da velocidade de avanço depende principalmente do material da peça a ser processada e do diâmetro da fresa. As amostras de ferramentas de alguns fabricantes de ferramentas estrangeiros vêm acompanhadas de uma tabela de parâmetros de corte de ferramentas para referência. No entanto, a escolha dos parâmetros de corte também é afetada por muitos fatores, como máquinas-ferramentas, pastilhas de corte, a forma da peça a ser processada e métodos de fixação. A velocidade de corte e a velocidade de avanço devem ser ajustadas de acordo com a situação real.
Quando a vida útil da ferramenta é o fator prioritário, a velocidade de corte e a velocidade de avanço podem ser reduzidas apropriadamente; quando a remoção de cavacos da borda não é boa, a velocidade de corte pode ser aumentada apropriadamente.

Seleção de métodos de corte

A adoção da fresagem para baixo é benéfica para a cobertura da lâmina de defesa e pode melhorar a vida útil da ferramenta. Mas há dois pontos a serem focados:
① Se você aceitar o processamento em máquinas-ferramentas comuns, deve tentar eliminar a folga do mecanismo de avanço;
② Quando a aparência da peça deixa uma película de óxido ou outra camada endurecida composta de processo de fundição e forjamento, é aconselhável adotar a fresagem reversa.